Если у вас уже есть заказы на радиаторы, но еще нет производственной линии, то самым дорогим редко оказываются сами станки. Самое дорогое – это метод проб и ошибок. Мы являемся производителем оборудования для производства радиаторов в Китае. Мы видели слишком много новых заводов, которые сначала покупали печь для пайки, а затем обнаруживали, что приобретенный ими станок для оребрения не подходит по ширине для радиатора грузовика, или что в печи вообще нет системы распыления флюса. Список можно продолжать.
Мы занимаемся этим с 2012 года: оснащаем заводы по производству радиаторов, конденсаторов и интеркулеров, начиная с выбора оборудования и заканчивая запуском первого производственного цикла. За двенадцать лет мы реализовали более 60 проектов в более чем 30 странах.
Здесь нет лишней информации. На этой странице описан каждый этап изготовления радиатора, какая машина выполняет каждый этап и как выбрать поставщика, о котором вы не пожалеете.
Что на самом деле должен поставлять производитель радиаторного оборудования
Большинство людей считают, что производитель оборудования просто продает станки. В день, когда вы должны начать производство, выясняется, что станок был лишь одной из составляющих. Как должна быть организована планировка цеха, кто обучает операторов, как настраивается профиль пайки — если никто этим не занимается, оборудование простаивает в вашем здании и не работает.
Мы считаем, что производитель должен передавать линию, которая действительно работает, а не набор машин, каждая из которых исправно функционирует сама по себе. Поэтому, помимо оборудования, мы занимаемся настройкой линии, установкой и вводом в эксплуатацию, обучением операторов, поставкой запасных частей и долгосрочным сервисным обслуживанием.
Вкратце о нашей позиции: вам не обязательно покупать у нас все станки, но перед покупкой первого из них вам следует проконсультироваться с нами. Мы предоставляем необходимую техническую поддержку на начальном этапе создания завода по производству радиаторов.
6 этапов изготовления каждого автомобильного радиатора
Конструкция несложная: ряд алюминиевых труб, гофрированные алюминиевые ребра между ними, пластины на обоих концах и пластиковый бак снаружи. Для её создания требуется шесть этапов, и на каждом из них используется свой собственный механизм.
Шаг 1 — Изготовление алюминиевой трубки
На первом этапе алюминиевая полоса прокатывается через ряд формовочных станций до тех пор, пока не сожмется в плоскую трубу, после чего шов герметизируется высокочастотной сваркой.
Точность изготовления труб влияет на каждый последующий этап. Если ширина трубы отличается на 0.1 мм, ребро не встанет на место во время сборки сердечника. Именно поэтому мы не рекомендуем экономить на этом этапе.
Тем не менее, трубопрокатный стан — недешевое удовольствие. Для мелкосерийного производства мы бы предпочли, чтобы вы покупали готовые алюминиевые трубы в Китае, а не вкладывали капитал в собственный стан.
Шаг 2 — Формирование плавника
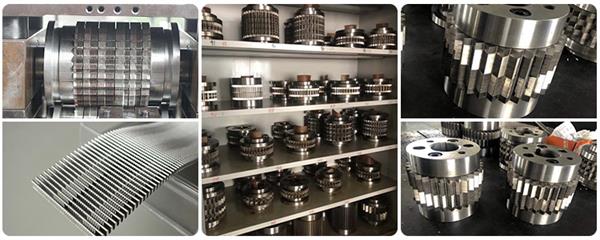
Ребро фактически осуществляет теплопередачу — воздух проходит между ребрами и отводит тепло. Оно изготавливается из алюминиевой фольги методом прокатки или штамповки, в виде жалюзийных, волнистых или зубчатых профилей. В автомобильных радиаторах и конденсаторах обычно используются жалюзийные ребра.
Скорость работы станка для изготовления ласт обычно задает темп всей линии. Высокоскоростной станок производит десятки метров ласт в минуту, а это значит, что вам не нужен самый быстрый станок на рынке — вам нужен тот, который обеспечит достаточную производительность.
Шаг 3 — Сборка алюминиевого сердечника
На этом этапе производится разметка труб, ребер и опорных пластин с заданным шагом и их сборка в сердечник. Это можно сделать на ручном сборочном столе или на полностью автоматизированном станке для изготовления сердечников.
Автоматические станки приводятся в движение несколькими сервомоторами: трубы подаются автоматически, а оператор лишь досыпает материал в оребрение. Производительность и стабильность значительно выше, но и цена тоже. Для нового завода, работающего с объемом производства менее нескольких сотен единиц в день, полуавтоматическая система обычно окупается быстрее.
Шаг 4 — Пайка алюминиевого сердечника
Пайка — самый технически сложный этап всего процесса. Собранный сердечник помещается в печь и нагревается примерно до 620 °C в атмосфере азота, расплавляя плакирующий слой на алюминии, так что все точки контакта сплавляются в единое целое.
Температурный профиль, чистота азота, количество флюса — если хотя бы один из этих параметров изменится, это приведет к утечке. Именно поэтому качество паяльной печи не следует оценивать только по цене. Разница в 5°C в равномерности температуры по всей камере отразится на проценте брака.
Мы строим НОКОЛОК Мы предлагаем печи для пайки с защитой от азота, а также вакуумные печи для пайки и печи периодического действия. Выбор подходящей модели зависит от вашего продукта и производительности.
Шаг 5 — Закрепление пластикового бака
Припаянный сердечник соединяется с пластиковым резервуаром с помощью уплотнительной прокладки, запрессованной между ними. Этот этап называется обжимом — некоторые называют его клепкой.
Клинковые машины бывают ручными, полуавтоматическими и полностью автоматическими. Недостаточное давление – и шов протекает; чрезмерное давление – и резервуар трескается. Контроль давления имеет большее значение, чем кажется на первый взгляд.
Шаг 6 — Проверка на герметичность
Последний этап — проверка герметичности: необходимо заполнить радиатор сжатым воздухом и понаблюдать, удерживается ли давление, что позволит выявить микроутечку.
На первый взгляд, это самый простой шаг в списке, но именно он предотвращает жалобы. Один прибор, пропускающий свет к вашему клиенту, стоит гораздо дороже, чем испытательное оборудование. Наши тестеры поддерживают многоканальный вывод, и мы настраиваем точность и время цикла в соответствии с вашей производительностью.
Производитель радиаторной машины доступен для выбора
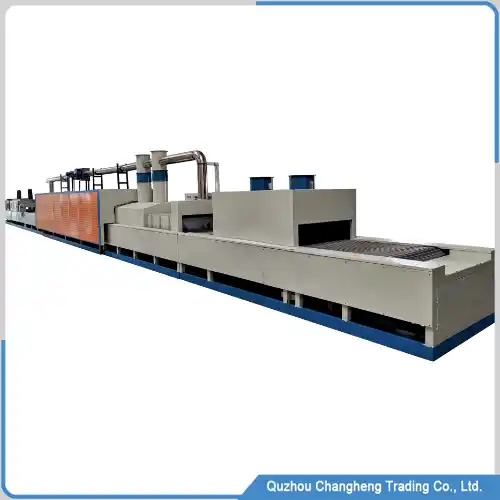
Поставщик печей для пайки в Китае
Обзор печи Как поставщик печей для пайки в Китае, мы стремимся предоставлять высококачественное механическое оборудование и комплексные технические услуги мировым производителям алюминиевых радиаторов. Эта печь для пайки разработана специально для процессов пайки алюминия и соответствует требованиям производства…
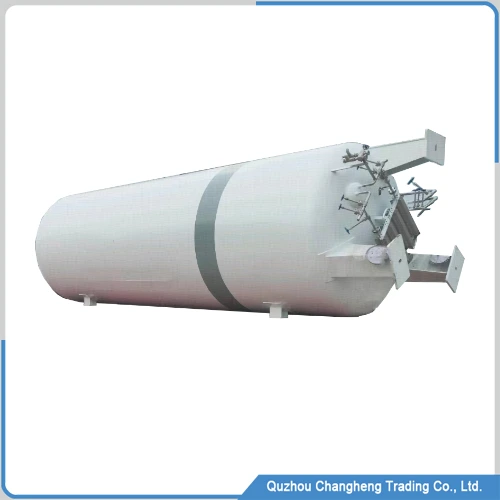
Резервуар LN2 – дьюар с жидким азотом 10 м3
Это резервуар с жидким азотом для хранения жидкого азота, состоящий из двух слоев резервуаров, расположенных вместе. Внутренние трубы изготовлены из нержавеющей стали SS2, а внешний слой — из железа Q304. Этот резервуар с LN345 имеет максимальное давление хранения…
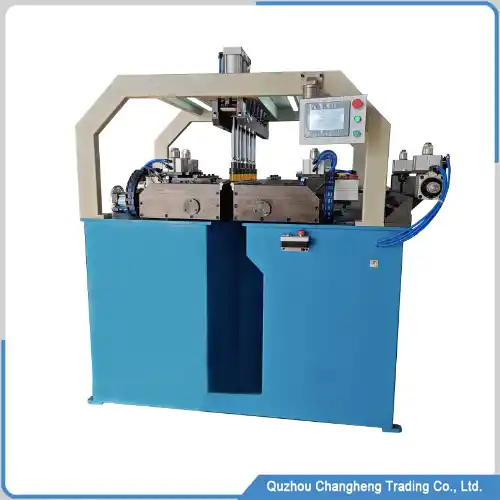
Станок для запрессовки радиаторов легковых и грузовых автомобилей
Обзор машины Этот станок для заклепки радиаторов в основном используется для производства радиаторов. Сердцевина радиатора, уплотнительная прокладка и пластиковый бак; соедините их вместе. Станок объединяет сервопривод и цилиндрический привод. Электрическая система управления использует ПЛК, сенсорный…
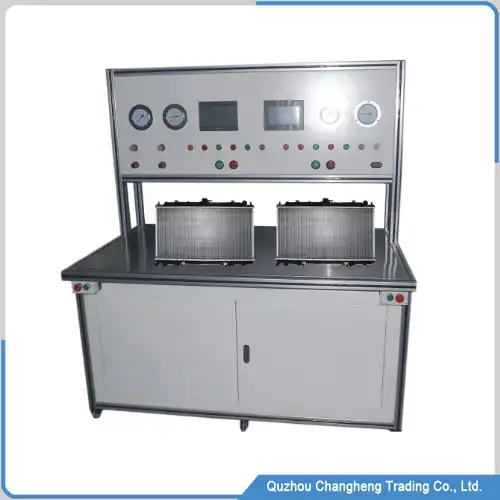
Машина для испытания радиаторов высокой точности
Описание продукта Эта испытательная машина для радиаторов используется для проверки герметичности различных типов автомобильных радиаторов. По сравнению с машинами предыдущего поколения этот прибор имеет расширенные выходные порты, управление качеством и коммуникацию…
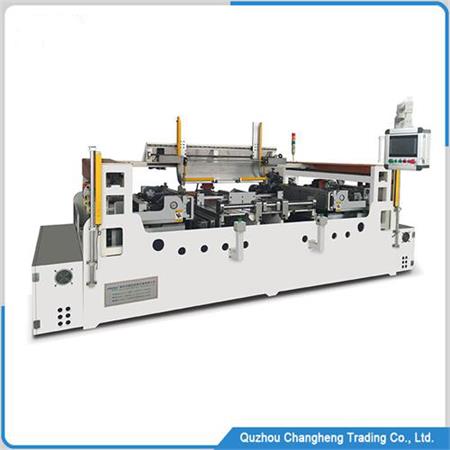
Машина для сборки сердечника радиатора | сборщик ядра интеркулера
Назначение оборудования Полностью автоматическая машина для сборки сердечника является одним из видов производственного оборудования для двигателей и радиаторов. Несколько серводвигателей в основном приводят его в движение, а алюминиевая трубка автоматически капает. Рабочим нужно только установить ребро, а…
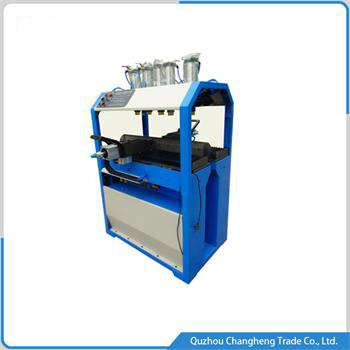
Ручной станок для опрессовки радиаторов легковых и грузовых автомобилей
Обзор машины Ручной обжимной станок в основном производит радиаторы для легковых и грузовых автомобилей. Некоторые говорят, что это полуавтоматический обжимной станок. Цилиндр приводит в движение прессующий рычаг и установлен на линейной направляющей. Механический рычаг движется плавно…
Видео процесса производства радиатора
Перечень оборудования производителя радиаторных машин
Как выбрать производителя радиаторного оборудования
Если вы сейчас сравниваете поставщиков, эти четыре проверки расскажут вам больше, чем сами ценовые предложения.
- Проверьте, знают ли они сам процесс, а не только оборудование. Спросите, как они устанавливают температурную кривую пайки и какую концентрацию флюса рекомендуют. Если они не могут ответить, значит, они продают в основном коробку стали.
- Проверьте, поставляются ли параметры процесса вместе с оборудованием. Кто настраивает профиль пайки после доставки? Это влияет на выход годной продукции больше, чем само оборудование.
- Проверьте наличие запасных частей и время отклика. Один день простоя обычно обходится дороже, чем разница в цене между двумя станками. Уточните, есть ли в наличии изнашиваемые детали и как быстро их доставят после поломки.
- Проверьте наличие реальных случаев. Запрашивайте поставки одного и того же типа продукции в аналогичных объемах. Поставщик, который может назвать страну, год начала производства и фактический объем выпуска, обычно говорит правду.
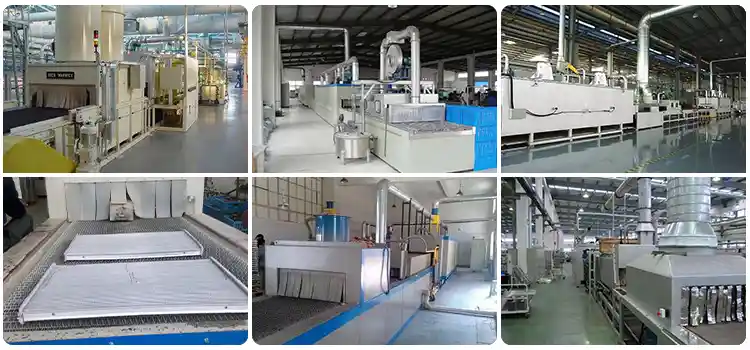
Чем мы занимаемся помимо работы с машинами?
- Полная техническая поддержка. Начиная с момента запуска проекта и до завершения производства, на другом конце линии всегда находится специалист, занимающийся установкой, вводом в эксплуатацию и решением повседневных проблем.
- Комплексные услуги по поставке оборудования. Мы конфигурируем всю линию в соответствии с вашими требованиями — включая оборудование для оребрения, паяльное оборудование и оборудование для сборки сердечников — чтобы вам не приходилось связываться с пятью поставщиками в зависимости от пяти сроков поставки.
- Регулярное техническое обслуживание и быстрый ремонт. Когда оборудование выходит из строя, мы реагируем, что снимает с вас риск простоя.
- Поставка запасных частей. Изнашиваемые и часто используемые детали хранятся на складе длительное время, поэтому вам не придется ждать поставки.
- Обучение операторов. Мы обучаем рабочих, которых нанимает ваше новое предприятие, до тех пор, пока они не смогут самостоятельно управлять производственной линией.
Часто задаваемые вопросы
Минимальный комплект включает шесть категорий: трубопрокатный стан, стан для изготовления ребер, станок для сборки стержней, печь для пайки, клепальный станок и оборудование для проверки герметичности. Точные модели и количество зависят от типа вашей продукции и целевого суточного объема производства — пришлите нам эти два параметра, и мы составим комплект.
Да. Заказы на отдельные станки принимаются. Каждый станок проходит полную проверку перед отгрузкой и поставляется с протоколом ввода в эксплуатацию.
Непрерывный режим подходит для производства одного продукта в больших объемах. Периодический режим (печь коробчатого типа) подходит для производства нескольких продуктов, небольших партий или пробного производства. Выберите подходящий вариант в зависимости от структуры вашего заказа.
Мы проводим обучение операторов, охватывающее запуск оборудования, смену инструментов и плановое техническое обслуживание, до тех пор, пока ваши сотрудники не смогут самостоятельно управлять производственной линией.
Гарантия один год на все машины. Технические консультации и обучение операторов предоставляются бесплатно.
Да. Мы осуществляем международные перевозки, монтаж и ввод в эксплуатацию на месте, и уже доставили продукцию более чем в 30 стран.


 WeChat


